+86-536-7951951


Термическая обработка грувлочных фитингов: технология и контроль 2026
2026-09-18
- Термическая обработка грувлочных фитингов: ключ к надежности трубопроводных систем
- Физико-химические основы термообработки чугуна QT450-12
- Технологический процесс на производстве ООО «Шаньдун Цзяшэн»
- Влияние термообработки на эксплуатационные характеристики
- Контроль качества: лабораторные методы и сертификация
- Сравнение подходов: Глобальные стандарты vs Традиционные методы
- Практические рекомендации по выбору и применению
- Часто задаваемые вопросы (FAQ)
- Заключение и стратегия закупок
Термическая обработка грувлочных фитингов: ключ к надежности трубопроводных систем
Термическая обработка грувлочных фитингов является критически важным технологическим этапом, определяющим механические свойства, долговечность и безопасность соединений в системах пожаротушения и водоснабжения. Без строгого контроля температурных режимов отжига и нормализации чугунные детали сохраняют внутренние напряжения, что приводит к хрупкому разрушению при гидравлических ударах или вибрационных нагрузках. В 2026 году стандарты качества требуют не просто соблюдения ГОСТ или ISO, а внедрения автоматизированных циклов термообработки, гарантирующих однородную микроструктуру металла по всему объему изделия.
Для производителей высокого уровня, таких как ООО «Шаньдун Цзяшэн Машиностроительная Компания», процесс термообработки — это не формальность, а основа инженерной надежности. Использование высокопрочного чугуна с шаровидным графитом марки QT450-12 требует прецизионного управления фазовыми превращениями. Неправильно проведенная термическая обработка может снизить ударную вязкость материала на 40–60%, сделав фитинг непригодным для эксплуатации в условиях низких температур или динамических нагрузок. Данная статья подробно разбирает технологии, контроль качества и практические аспекты термообработки, которые отличают продукцию премиум-класса от массового рынка.
Физико-химические основы термообработки чугуна QT450-12
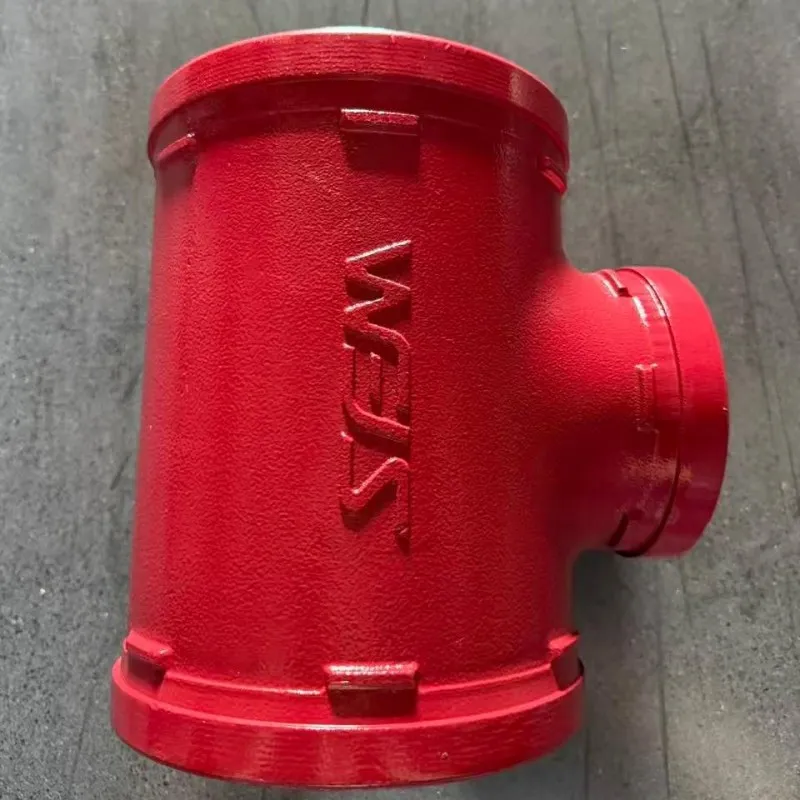
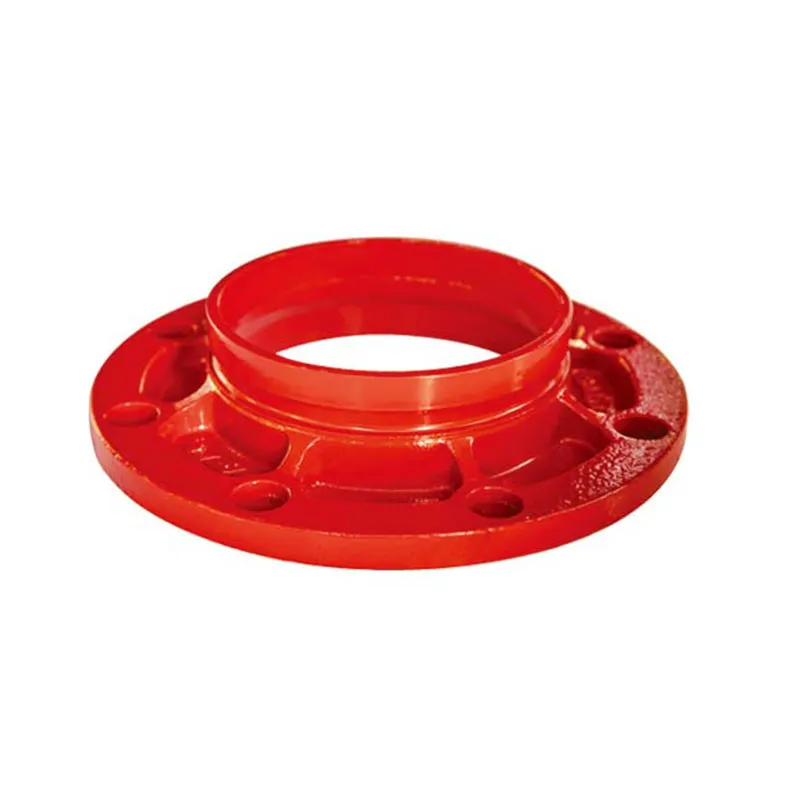
Грувлочные фитинги, включая механические тройники, крестовины и фланцы, преимущественно изготавливаются из высокопрочного чугуна с шаровидным графитом (ВЧШГ). Марка QT450-12 указывает на минимальный предел прочности при растяжении 450 МПа и относительное удлинение 12%. Достижение таких характеристик невозможно без правильной термической модификации структуры металла.
Основная цель термической обработки грувлочных фитингов заключается в получении ферритной или феррито-перлитной матрицы, окружающей включения графита. Именно ферритная основа обеспечивает необходимую пластичность и способность поглощать энергию удара, что критично для систем, подверженных вибрации (например, насосные станции) или температурным расширениям.
Этапы структурных превращений
Процесс термообработки включает несколько стадий, каждая из которых контролируется с точностью до ±5°C:
- Нагрев до аустенитизации: Изделия нагреваются до температуры 880–920°C. На этом этапе происходит растворение углерода в железе и формирование аустенита. Скорость нагрева должна быть контролируемой, чтобы избежать термических трещин в сложных геометрических формах фитингов.
- Выдержка: Время выдержки зависит от толщины стенки изделия. Для стандартных грувлочных соединений диаметром DN50–DN200 время выдержки составляет от 2 до 4 часов. Это необходимо для выравнивания температуры по всему сечению и завершения диффузионных процессов.
- Охлаждение (Нормализация или Отжиг):
- Отжиг: Медленное охлаждение вместе с печью позволяет получить максимально мягкую и пластичную структуру (феррит). Это предпочтительно для фитингов, работающих в условиях сейсмической активности.
- Нормализация: Охлаждение на воздухе дает более прочную, но менее пластичную структуру (перлит-феррит). Применяется для элементов, работающих под высоким статическим давлением.
Инженеры ООО «Шаньдун Цзяшэн» используют энергосберегающие электропечи Жунтай, оснащенные системами рециркуляции тепла. Это позволяет не только снизить энергозатраты, но и обеспечить равномерность температурного поля в рабочей зоне печи, что исключает появление локальных зон перекала или недогрева.
Технологический процесс на производстве ООО «Шаньдун Цзяшэн»
Качество термической обработки грувлочных фитингов напрямую зависит от оснащенности производственной линии. Ручное управление печами уходит в прошлое, уступая место интеллектуальным PLC-системам. На предприятии в районе Фанцзы города Вэйфан реализован полный цикл контроля, начиная от загрузки сырых отливок и заканчивая выходом готовой продукции.
Автоматизация и контроль параметров
Производственная база компании, занимающая свыше 10 000 квадратных метров, интегрирована в единую цифровую экосистему. Ключевые особенности процесса термообработки включают:
- Прецизионный контроль температуры: Датчики термопар, расположенные в разных зонах печи, передают данные в центральный контроллер каждые 10 секунд. Алгоритмы PID-регулирования автоматически корректируют мощность нагревательных элементов, компенсируя тепловые потери при открытии дверей печи.
- Атмосферный контроль: Хотя отжиг чугуна часто проводится в нейтральной среде, контроль состава атмосферы внутри печи предотвращает интенсивное окисление поверхности (образование толстого слоя окалины), которое может затруднить последующую механическую обработку канавок.
- Трекинг партий: Каждая партия фитингов имеет уникальный идентификатор. Система архивирует график нагрева и охлаждения для каждой партии. Это означает, что при запросе клиента можно предоставить полный термограммный отчет, подтверждающий соблюдение технологии. Такой уровень прозрачности требуется для крупных инфраструктурных проектов, таких как железнодорожные узлы и тепловые электростанции.
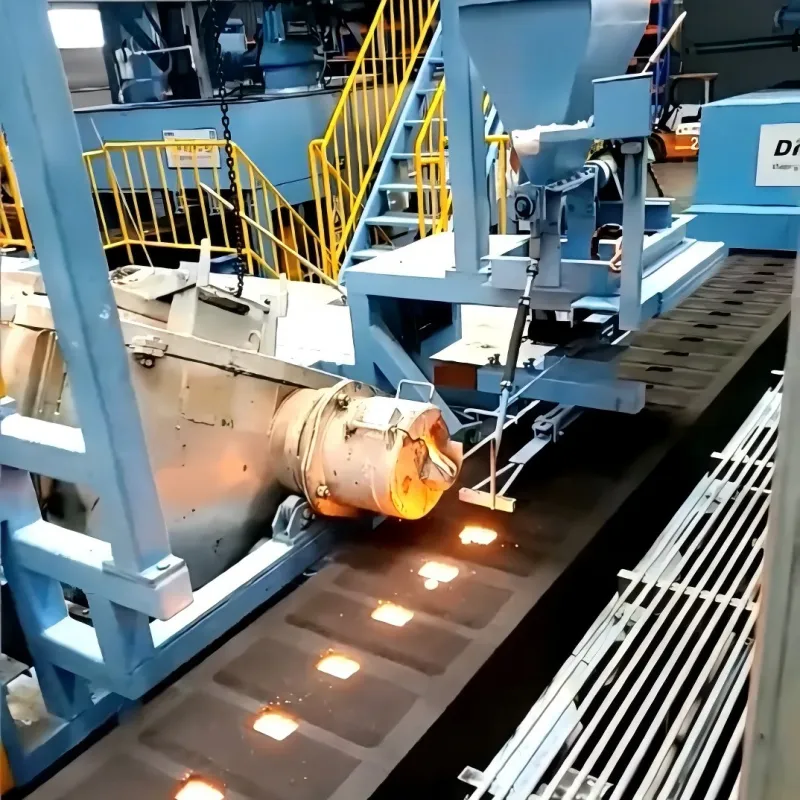
Годовая производственная мощность в 11 000 тонн достигается за счет использования автоматических формовочных линий Disa416 и Бэнчуан 418, которые подают отливки на термообработку непрерывным потоком. Это исключает человеческий фактор и ошибки при ручной загрузке.
Влияние термообработки на эксплуатационные характеристики
Почему покупатели и инженеры-проектировщики уделяют такое внимание этому этапу? Ответ кроется в физике разрушения материалов. Неправильная термическая обработка грувлочных фитингов ведет к ряду критических дефектов, которые проявляются не сразу, а спустя месяцы или годы эксплуатации.
Снятие остаточных напряжений
В процессе литья и последующего охлаждения в форме в металле возникают значительные остаточные напряжения. Если их не снять посредством отжига, они суммируются с рабочими нагрузками от давления воды (1,6 МПа или 2,5 МПа). Результатом может стать самопроизвольное растрескивание корпуса фитинга без внешнего воздействия. Для систем пожаротушения, где оборудование может годами находиться в статичном состоянии под давлением, это недопустимый риск.
Улучшение обрабатываемости и герметичности
Мягкая ферритная структура, полученная после полного отжига, значительно облегчает механическую обработку канавок (grooving). Режущий инструмент работает стабильнее, поверхность канавки получается более гладкой, без микротрещин и задиров. Это напрямую влияет на герметичность соединения с уплотнительным кольцом из EPDM. Шероховатая или напряженная поверхность канавки может повреждать резиновое уплотнение при монтаже, приводя к протечкам.
| Параметр | Без термообработки / Нарушение технологии | Правильная термообработка (QT450-12) |
|---|---|---|
| Твердость (HB) | Нестабильная, локальные зоны > 250 HB | Стабильная 150–190 HB |
| Ударная вязкость (KCU) | Низкая, риск хрупкого разрушения | Высокая, поглощение энергии удара |
| Обработка канавок | Быстрый износ инструмента, риск сколов | Чистая резка, долгий срок службы инструмента |
| Остаточные напряжения | Высокие, риск деформации со временем | Минимальные, стабильность геометрии |
| Герметичность соединения | Риск повреждения EPDM-уплотнителя | Идеальная посадка уплотнителя |
Контроль качества: лабораторные методы и сертификация
Доверие к производителю строится на доказательной базе. ООО «Шаньдун Цзяшэн Машиностроительная Компания» проводит многоступенчатый контроль качества продукции, подтвержденный сертификатами CCCF пожарной безопасности и соответствием стандарту GB5135.11. Контроль термической обработки грувлочных фитингов включает как разрушающие, так и неразрушающие методы испытаний.
Металлографический анализ
Из каждой плавки отбираются контрольные образцы-свидетели. Лаборанты готовят шлифы и изучают микроструктуру металла под микроскопом. Ключевые проверяемые параметры:
- Процентное содержание феррита (должно соответствовать марке QT450-12).
- Форма и распределение графитовых включений (шаровидность).
- Отсутствие структурных неоднородностей, таких как цементитная сетка, которая делает чугун хрупким.
Механические испытания
Параллельно проводятся испытания на растяжение и ударную вязкость. Образцы должны выдерживать нагрузку, превышающую номинальное рабочее давление в 2–3 раза без появления трещин. Испытания на гидравлическое давление проводятся непосредственно на готовых фитингах. Например, узлы предварительного действия сигнального клапана ZSFY и грувлочные механические тройники тестируются при давлении, значительно превышающем рабочие 1,6 МПа и 2,5 МПа, чтобы гарантировать запас прочности.
Сертификация и соответствие стандартам
Продукция проходит типовые испытания в Национальном центре контроля качества систем пожаротушения. Соответствие стандартам ISO9001, ISO14001 и ISO45001 гарантирует, что система менеджмента качества охватывает все этапы, включая термообработку. Наличие сертификата третьего уровня безопасности производства и полиса ответственности дополнительно защищает интересы заказчиков, применяющих фитинги в крупных проектах: больницах класса ААА, торговых центрах и университетах.
Сравнение подходов: Глобальные стандарты vs Традиционные методы
В индустрии существуют разные подходы к термообработке. Понимание различий помогает закупщикам избегать дешевых, но ненадежных аналогов.
| Критерий | Традиционный / Эконом-сегмент | Подход ООО «Шаньдун Цзяшэн» (Премиум) |
|---|---|---|
| Оборудование | Камерные печи с ручным управлением | Автоматизированные конвейерные линии с PLC-контролем |
| Контроль температуры | Периодический, высокая погрешность | Непрерывный мониторинг, архивирование данных |
| Структура металла | Неоднородная, возможны зоны перекала | Гомогенная ферритная матрица |
| Влияние на цену | Ниже на 15–20% | Оптимальное соотношение цены и жизненного цикла |
| Риск брака | Высокий (скрытые трещины) | Минимальный благодаря входному и выходному контролю |
Инженерный опыт показывает, что экономия на термообработке дает краткосрочную выгоду при закупке, но многократно увеличивает расходы на обслуживание и ремонт в течение срока службы системы. Протечка в торговом центре или отказ системы пожаротушения на электростанции стоят несоизмеримо дороже разницы в цене фитингов.
Практические рекомендации по выбору и применению
При проектировании систем водоснабжения и пожаротушения важно учитывать не только давление, но и условия эксплуатации, где качество термообработки играет решающую роль.
Сценарий 1: Системы с высокой вибрацией
Для насосных станций и промышленных парков, где оборудование генерирует постоянную вибрацию, рекомендуется использовать фитинги с максимальной пластичностью. Продукция ООО «Шаньдун Цзяшэн», прошедшая полный цикл отжига, идеально подходит для этих целей. Уплотнительные кольца из EPDM в сочетании с гладкими, ненапряженными канавками обеспечивают герметичность даже при вибрационных нагрузках, превышающих стандартные нормы.
Сценарий 2: Низкотемпературная эксплуатация
В регионах с холодным климатом риск хрупкого разрушения чугуна возрастает. Правильная термическая обработка грувлочных фитингов сохраняет ударную вязкость материала при отрицательных температурах. Это критично для наружных пожарных гидрантов SS100/65-1,6 и SS150/80-1,6, а также для трубопроводов, проложенных в неотапливаемых помещениях.
Инженерное мнение
«Часто заказчики спрашивают, почему наши фитинги служат десятилетиями без замены уплотнений. Секрет не только в качестве резины EPDM, но и в стабильности геометрии чугунного корпуса. Если металл “повело” из-за внутренних напряжений, никакое уплотнение не спасет от течи. Наша автоматизированная линия термообработки исключает эту проблему на корню», — отмечают технические специалисты компании.
Часто задаваемые вопросы (FAQ)
Как узнать, была ли проведена качественная термическая обработка?
Визуально это определить сложно. Единственный надежный способ — запросить у производителя сертификат качества партии с указанием результатов металлографического анализа и механических испытаний. Надежные поставщики, такие как ООО «Шаньдун Цзяшэн», предоставляют эти данные по запросу.
Влияет ли термообработка на стоимость грувлочных фитингов?
Да, процесс отжига увеличивает энергозатраты и время производства. Однако цена некачественного фитинга, вызвавшего аварию, всегда выше. Инвестиции в правильно обработанный металл окупаются отсутствием ремонтов.
Можно ли подвергать грувлочные фитинги повторной термообработке?
Теоретически да, но на практике это экономически нецелесообразно и может ухудшить свойства металла из-за роста зерна. Поэтому критически важно, чтобы первичная термическая обработка грувлочных фитингов была выполнена идеально на заводе-изготовителе.
Какие стандарты регулируют термообработку в Китае и РФ?
В Китае применяется стандарт GB5135.11 для компонентов систем пожаротушения. В России и странах ЕАЭС требования гармонизированы с международными нормами. Продукция ООО «Шаньдун Цзяшэн» сертифицирована по CCCF и соответствует строгим требованиям к устойчивости к давлению и вибрации.
Заключение и стратегия закупок
Термическая обработка — это невидимый, но фундаментальный элемент надежности грувлочных соединений. В 2026 году рынок промышленного оборудования требует от поставщиков полной прозрачности технологических процессов. Выбор партнера, обладающего современными автоматизированными линиями, такими как Disa416 и Бэнчуан 418, и строгой системой контроля качества, является страховкой от аварийных ситуаций.
ООО «Шаньдун Цзяшэн Машиностроительная Компания» предлагает не просто металлические изделия, а инженерно обоснованное решение для ваших трубопроводных систем. Благодаря собственному полному циклу производства — от литья до антикоррозионного покрытия — компания гарантирует стабильность характеристик каждой партии. Продукция поставляется более чем в 30 провинций Китая и успешно применяется в сотнях крупных проектов, от муниципальных сетей до высокотехнологичных промышленных парков.
Если вы планируете закупку грувлочных фитингов, тройников, фланцев или противопожарного оборудования, важно убедиться в качестве их внутренней структуры. Не рискуйте безопасностью объекта ради сомнительной экономии.
Готовы обсудить технические параметры вашей проекта?
Свяжитесь с нашими инженерами для получения детальных спецификаций, сертификатов качества и индивидуального коммерческого предложения. Мы обеспечиваем оперативную реакцию в течение 24 часов и поддержку на всех этапах сотрудничества.