+86-536-7951951


Изготовление литья по чертежам заказчика: цены и сроки 2026
2026-09-14
- Изготовление литья по чертежам заказчика: цены, сроки и технические требования в 2026 году
- Что влияет на стоимость изготовления литья по чертежам в 2026 году
- Технологические этапы: от чертежа до готового изделия
- Применение литья в системах пожарной безопасности и водоснабжения
- Как выбрать надежного производителя литья: критерии оценки
- Сравнение методов литья для промышленных фитингов
- Типичные ошибки при заказе литья и как их избежать
- FAQ: Часто задаваемые вопросы об изготовлении литья
- Заключение и рекомендации по сотрудничеству
Изготовление литья по чертежам заказчика: цены, сроки и технические требования в 2026 году
Изготовление литья по чертежам заказчика — это сложный производственный процесс создания металлических деталей методом заливки расплава в форму, геометрия которой строго соответствует предоставленной технической документации. В условиях промышленного производства 2026 года данный подход является ключевым для обеспечения совместимости компонентов в системах пожаротушения, водоснабжения и тяжелого машиностроения. Точность воспроизведения размеров, соблюдение марок материалов (например, высокопрочный чугун QT450-12) и контроль микроструктуры металла определяют долговечность конечного изделия.
Для инженеров-закупщиков и технических директоров критически важно понимать, что стоимость и сроки выполнения заказа напрямую зависят от сложности литейной модели, выбранного метода формовки и требований к постобработке. Современные предприятия, такие как ООО «Шаньдун Цзяшэн Машиностроительная Компания», используют автоматизированные линии (Disa, Бэнчуан) для минимизации человеческого фактора и обеспечения стабильности параметров давления до 2,5 МПа. Данная статья подробно разбирает экономику процесса, технические нюансы и критерии выбора надежного подрядчика для реализации проектов любой сложности.
Что влияет на стоимость изготовления литья по чертежам в 2026 году
Ценообразование в сфере изготовления литья по чертежам заказчика не является линейным. Оно формируется под воздействием множества технологических и экономических факторов. Понимание этих драйверов позволяет оптимизировать бюджет проекта еще на стадии проектирования.
Сложность геометрии и качество исходных чертежей
Чем сложнее внутренняя структура детали, тем дороже изготовление стержней и форм. Наличие глубоких отверстий, тонких стенок или сложных внутренних полостей требует применения многопозиционных стержневых машин и использования специальных связующих веществ. Если чертеж не содержит необходимых литейных припусков или уклонов, завод-изготовитель вынужден проводить дополнительную инженерную проработку, что увеличивает время подготовки производства. Четкий чертеж с указанием допусков по ГОСТ или ISO снижает риск брака и удешевляет итоговый продукт.
Выбор материала и его рыночная стоимость
В 2026 году волатильность цен на сырье остается значимым фактором. Для систем противопожарной защиты и водоснабжения стандартом де-факто стал высокопрочный чугун с шаровидным графитом (ВЧШГ), в частности марка QT450-12. Этот материал обеспечивает оптимальное сочетание прочности и пластичности, выдерживая гидроудары и вибрационные нагрузки. Использование чугуна вместо стали снижает вес конструкции на 10-15% при сохранении несущей способности, однако требует строгого контроля процесса модифицирования магнием или церием.
Объем партии и экономия на масштабе
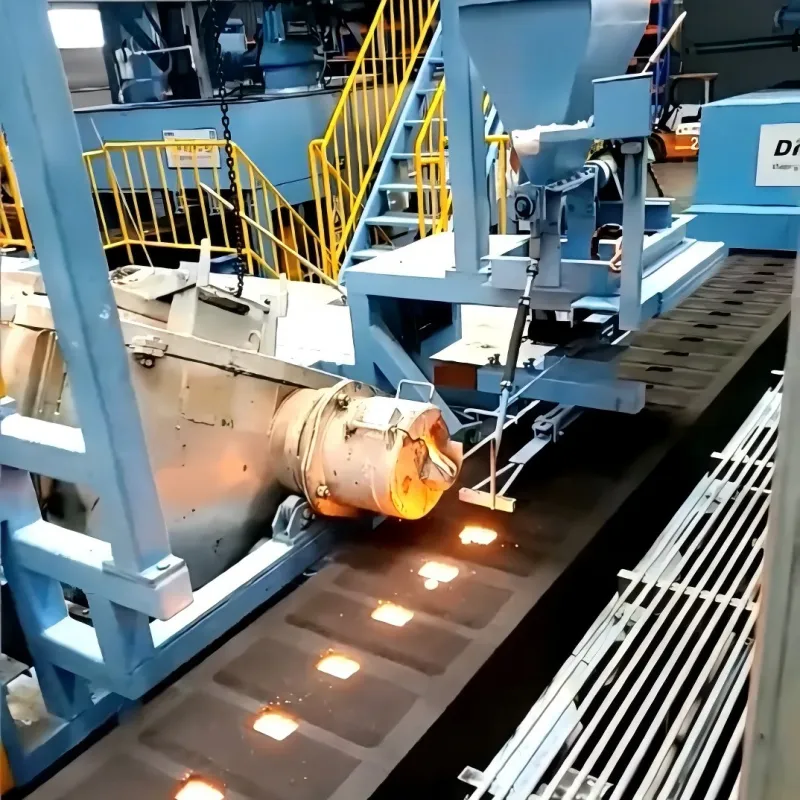
Себестоимость единицы продукции резко падает при увеличении тиража. Это связано с амортизацией затрат на создание постоянной оснастки (металлических моделей) и настройку автоматических линий. Для мелких серий (до 100 шт.) часто используется песчано-глинистая формовка или методы быстрого прототипирования, где стоимость подготовки формы составляет львиную долю цены. Для крупных партий (от 1000 шт.) рентабельно применение автоматических линий безопочного формования, таких как Disa416, что позволяет достигать высокой производительности и стабильного качества поверхности.
| Фактор стоимости | Влияние на цену | Рекомендация для оптимизации |
|---|---|---|
| Сложность литейной формы | Высокая (требует сложных стержней) | Упрощение геометрии, объединение деталей |
| Точность обработки (допуски) | Средняя/Высокая (ЧПУ обработка) | Указание только критических размеров |
| Материал (QT450-12 vs Сталь) | Зависит от биржевых котировок | Замена на ВЧШГ там, где нет ударных нагрузок |
| Покрытие и антикоррозийная защита | Средняя (эпоксидные порошки) | Стандартизация цвета и толщины слоя |
| Срочность заказа | Высокая (наценка за приоритет) | Планирование закупок на квартал вперед |
Технологические этапы: от чертежа до готового изделия
Процесс изготовления литья по чертежам заказчика на современном предприятии представляет собой замкнутый цикл, контролируемый системами PLC. Рассмотрим ключевые этапы на примере производства грувлочных фитингов и корпусов насосов.
1. Инжиниринг и подготовка модельной оснастки
На этом этапе конструкторы анализируют 3D-модель или 2D-чертеж заказчика. Разрабатывается модельная оснастка с учетом усадки материала (для чугуна обычно 0,8-1,0%). На базе ООО «Шаньдун Цзяшэн» используется интеллектуальная система подготовки, которая рассчитывает оптимальную систему литников и прибылей для предотвращения усадочных раковин. Качество поверхности будущей детали закладывается именно здесь.
2. Формообразование и стержневое производство
Автоматические линии, такие как Disa416 и Бэнчуан 418, обеспечивают высокую плотность формовочной смеси. Для получения внутренних полостей (например, в тройниках или крестовинах) используются двухпозиционные стержневые машины. Применение холодно-твердеющих смесей (ХТС) или горячещелочных процессов позволяет получать стержни с высокой прочностью и газопропускной способностью, что критично для предотвращения газовых дефектов в отливках.
3. Плавка и заливка металла
Использование энергосберегающих электропечей Жунтай позволяет точно контролировать температуру расплава (обычно 1450-1500°C для чугуна). Важнейшим аспектом является химический анализ перед разливкой: содержание углерода, кремния и легирующих элементов должно строго соответствовать марке QT450-12. Автоматизированная система дозирования исключает человеческую ошибку.
4. Очистка, термообработка и механическая обработка
После остывания отливки поступают на галтовку для удаления пригара и заусенцев. Для снятия внутренних напряжений и улучшения механических свойств проводится термообработка (отжиг). Далее следует прецизионная механическая обработка на станках с ЧПУ: расточка отверстий, нарезка резьбы, фрезеровка привалочных плоскостей. Именно на этом этапе обеспечивается герметичность будущих соединений под давлением 1,6 МПа и 2,5 МПа.
5. Контроль качества и нанесение покрытия
Каждая партия проходит испытания на гидравлическое давление и визуальный контроль. Линия электростатического напыления наносит защитный слой эпоксидной порошковой краски, который полимеризуется в печи. Это обеспечивает устойчивость к коррозии и агрессивным средам, что подтверждается сертификатами CCCF и испытаниями по стандарту GB5135.11.
Применение литья в системах пожарной безопасности и водоснабжения
Качественное изготовление литья по чертежам заказчика является фундаментом надежности инфраструктурных объектов. Рассмотрим реальные сценарии применения продукции, производимой на мощностях ООО «Шаньдун Цзяшэн».
Сценарий 1: Муниципальные водопроводные сети высокого давления
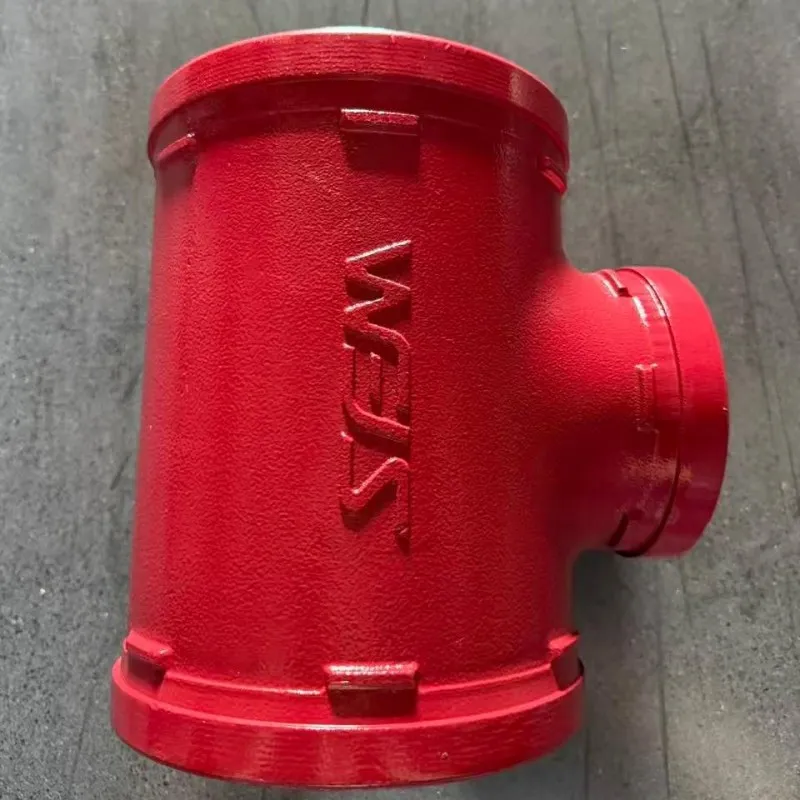
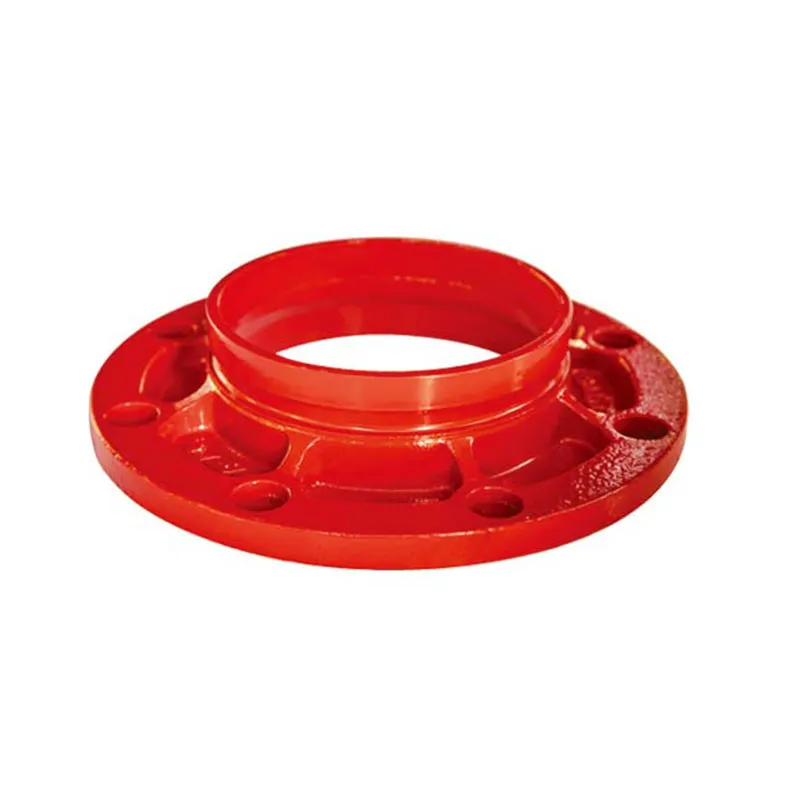
В проектах модернизации городских водопроводов требуются фитинги, способные работать десятилетиями без обслуживания. Грувлочные механические тройники и фланцы из ВЧШГ QT450-12 с уплотнением EPDM выдерживают рабочее давление 1,6 МПа. Благодаря точному литью, посадочные места под уплотнительные кольца не имеют микропор, что исключает протечки. Опыт показывает, что использование литых корпусов вместо сварных конструкций снижает риск аварий на 40% за счет отсутствия сварных швов — зон концентрации напряжений.
Сценарий 2: Промышленные системы пожаротушения (ESFR и спринклеры)
На складах класса А и в торговых центрах применяются быстродействующие спринклеры раннего подавления (ZSTDY). Корпуса таких спринклеров и узлы предварительного действия сигнальных клапанов (ZSFY) должны обладать идеальной геометрией каналов для мгновенного срабатывания. Любая неровность внутренней поверхности, полученная из-за некачественного литья, может создать турбулентность и задержать подачу воды на критические секунды. Производственная мощность в 11 000 тонн в год позволяет обеспечивать крупные проекты, такие как железнодорожные узлы и тепловые электростанции, комплектующими с гарантированным временем реакции.
Сценарий 3: Насосные станции и гидранты
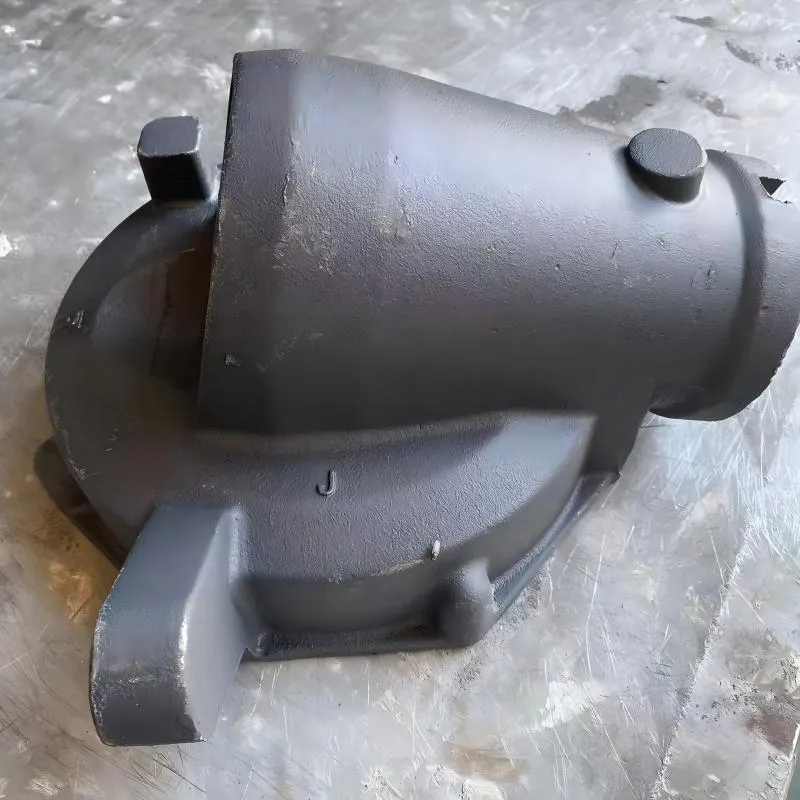
Корпуса насосов с отводом 90° и наружные пожарные гидранты (SS100/65, SS150/80) подвергаются постоянным вибрационным нагрузкам. Литье из высокопрочного чугуна поглощает вибрацию лучше, чем сталь, продлевая срок службы подшипников и уплотнений. Герметичность резьбовых соединений гидрантов, изготовленных по точным чертежам, предотвращает замерзание воды в зимний период и потерю давления в сети.
Как выбрать надежного производителя литья: критерии оценки
Рынок предложений обширен, но изготовление литья по чертежам заказчика требует партнерства с проверенным поставщиком. При выборе подрядчика в 2026 году следует обращать внимание на следующие аспекты:
- Наличие собственной полной производственной цепочки. Предприятия, передающие механическую обработку или покраску на субподряд, теряют контроль над сроками и качеством. ООО «Шаньдун Цзяшэн» реализует полный цикл: от плавки до нанесения покрытия, что гарантирует соблюдение сроков.
- Сертификация и соответствие стандартам. Обязательным минимумом являются сертификаты ISO9001 (качество), ISO14001 (экология) и отраслевые сертификаты пожарной безопасности (CCCF для Китая, UL/FM для экспорта). Наличие протоколов испытаний в Национальном центре контроля качества является маркером высокого уровня.
- Техническое оснащение. Наличие автоматических линий формовки (Disa, Benchan) и спектрометров для экспресс-анализа металла говорит о способности завода производить крупные серии со стабильным качеством.
- Инженерная поддержка и OEM-возможности. Способность производителя адаптировать параметры под заказчика, наносить логотипы и вести архив качества важна для брендинга и отслеживания истории изделий.
Сравнение методов литья для промышленных фитингов
Не все методы литья подходят для производства ответственных деталей трубопроводных систем. Ниже приведено сравнение основных технологий.
| Параметр | Литье в песчаные формы (Автоматическое) | Литье под давлением (Кокиль) | Инвестиционное литье |
|---|---|---|---|
| Точность размеров | Средняя (требует мех. обработки) | Высокая | Очень высокая |
| Качество поверхности | Шероховатое (требует очистки) | Гладкое | Гладкое |
| Максимальный вес детали | До нескольких тонн | Ограничен (обычно до 5-10 кг) | Ограничен |
| Стоимость оснастки | Низкая/Средняя | Высокая | Высокая |
| Применимость для ВЧШГ | Отлично подходит | Сложно (высокая температура) | Редко используется |
| Рекомендация | Основной метод для фитингов DN50-DN300 | Для мелких алюминиевых деталей | Для сложной арматуры малого размера |
Для производства грувлочных фитингов, корпусов насосов и гидрантов наиболее целесообразным является автоматическое литье в песчаные формы. Оно позволяет сочетать высокую производительность с возможностью отливать крупногабаритные изделия из чугуна, сохраняя приемлемую себестоимость.
Типичные ошибки при заказе литья и как их избежать
Опыт работы с сотнями проектов выявил ряд распространенных ошибок, которые приводят к удорожанию и браку:
- Игнорирование литейных допусков. Заказчики часто требуют точности механической обработки на всех поверхностях, включая те, которые не сопрягаются. Это необоснованно увеличивает стоимость. Необходимо четко разделять функциональные и нефункциональные поверхности в чертеже.
- Неверный выбор материала уплотнения. Для систем питьевого водоснабжения и пожаротушения важно использовать сертифицированный EPDM, а не дешевые аналоги резины, которые быстро деградируют при контакте с хлорированной водой или при перепадах температур.
- Отсутствие требований к антикоррозийной защите. Чугун подвержен ржавлению. Без указания типа покрытия (например, электростатическое напыление эпоксидным порошком толщиной не менее 80 мкм) изделие может выйти из строя через 2-3 года эксплуатации во влажной среде.
FAQ: Часто задаваемые вопросы об изготовлении литья
Какие минимальные партии принимает завод?
Минимальная партия зависит от сложности изделия и типа оснастки. Для стандартных грувлочных фитингов возможно производство от 100 штук. Для уникальных деталей по индивидуальным чертежам минимальная партия обсуждается индивидуально, так как требует изготовления новой модельной плиты. Однако годовая мощность в 11 000 тонн позволяет гибко подходить к планированию.
Какой срок изготовления первой опытной партии?
Стандартный срок разработки оснастки и изготовления пробной партии составляет 25-35 дней. Этот период включает проектирование модели, изготовление, пробную плавку, механическую обработку и лабораторные испытания. Серийное производство начинается после утверждения образцов заказчиком.
Можно ли получить продукцию с нанесением моего логотипа?
Да, ООО «Шаньдун Цзяшэн» предоставляет OEM-услуги. Логотип может быть отлит непосредственно в теле детали (на модельной оснастке) или нанесен методом трафаретной печати/гравировки после покраски. Это популярная услуга для дистрибьюторов, желающих брендировать продукцию.
Как контролируется качество чугуна QT450-12?
Контроль осуществляется на трех этапах: спектральный анализ расплава перед разливкой, механические испытания образцов-свидетелей (на разрыв и твердость) из каждой плавки, а также ультразвуковой или рентген-контроль критических зон готовых отливок при необходимости. Все данные архивируются.
Заключение и рекомендации по сотрудничеству
Изготовление литья по чертежам заказчика в 2026 году — это высокотехнологичный процесс, требующий синергии инженерной мысли, современного оборудования и строгого контроля качества. Выбор правильного партнера определяет надежность ваших конечных продуктов, будь то системы пожаротушения небоскреба или муниципальный водопровод.
ООО «Шаньдун Цзяшэн Машиностроительная Компания», опираясь на опыт с 2009 года и современные мощности в районе Фанцзы, предлагает комплексное решение задач литья. Использование автоматических линий Disa и Бэнчуан, сертификация ISO и CCCF, а также способность выпускать 11 000 тонн продукции в год делают нас надежным звеном в вашей цепочке поставок. Мы не просто отливаем металл — мы обеспечиваем безопасность и долговечность инженерных систем.
Для расчета стоимости вашего проекта, получения консультации по оптимизации чертежей или запроса коммерческого предложения, пожалуйста, свяжитесь с нашим отделом технического сопровождения. Мы гарантируем ответ в течение 24 часов и предоставление полного пакета технической документации.
Готовы обсудить ваш проект?
Получить расчет стоимости литья и техническую консультацию